Мы разрабатываем и производим кальяны HOOB в Зеленограде. В новых деревянных моделях работаем с массивом венге и американского ореха, а в моделях PRO развиваем конструкцию для ежедневной работы мастера. Расскажем, как рождается новая модель и что происходит с деревом и металлом до того, как готовый кальян попадёт в коробку.
Что стоит за готовым кальяном
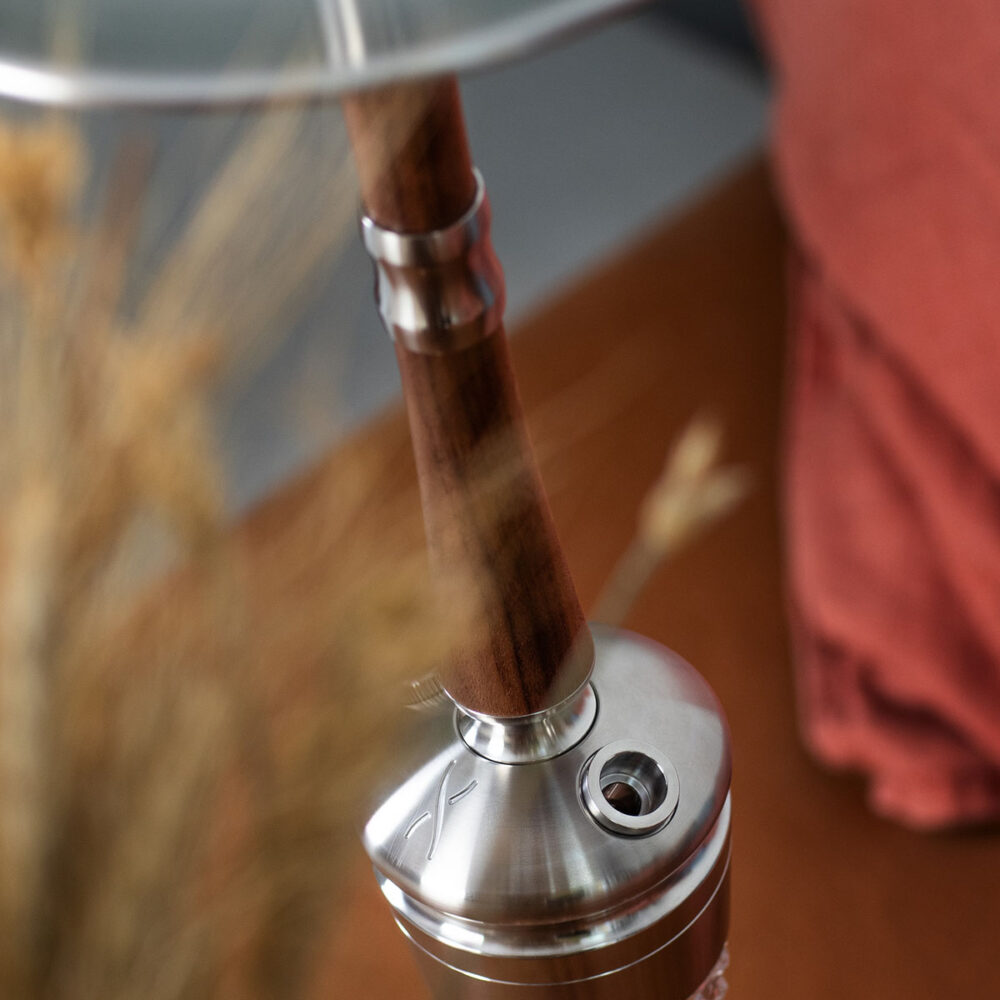
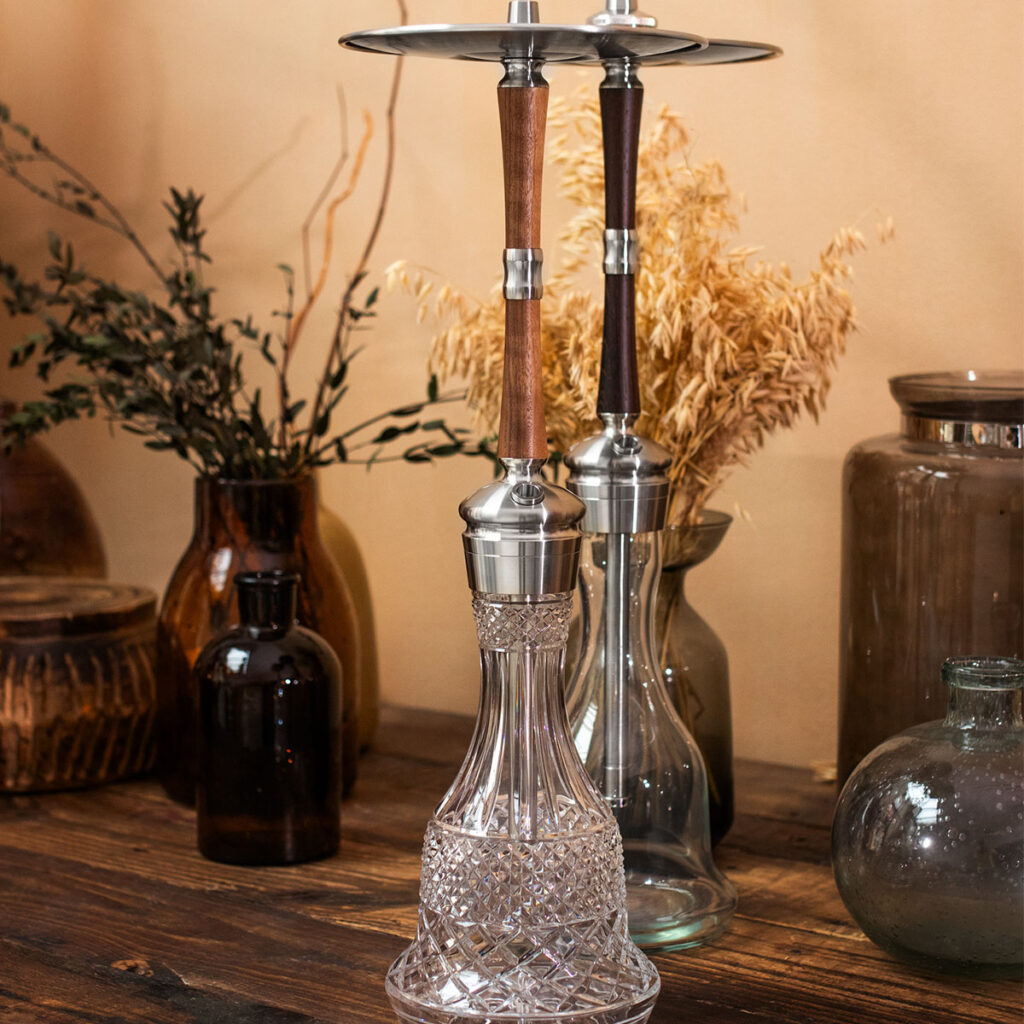
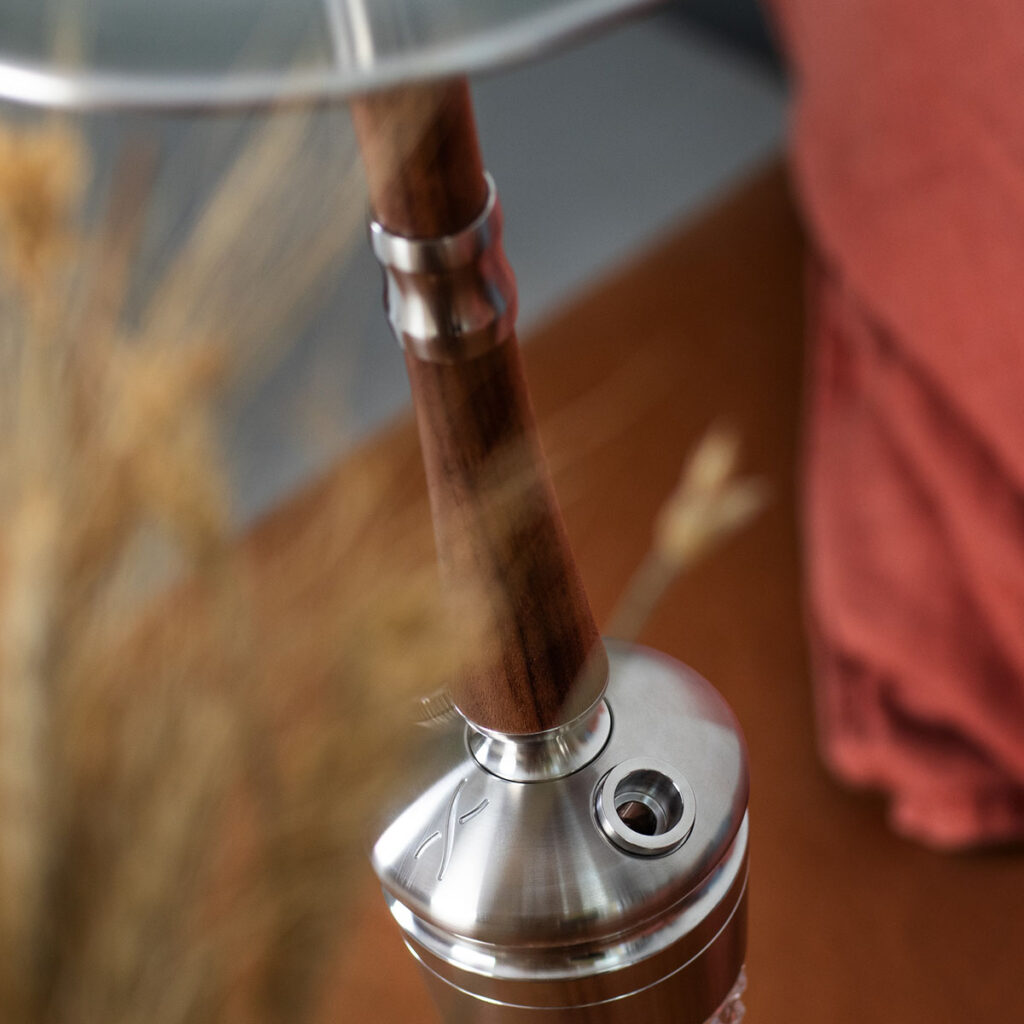
В деревянных кальянах Go Pro Wood и Enzo Wood многое начинается с рисунка древесины. В первой модели он подчёркивает вытянутую форму накладок, во второй — плавный силуэт, вдохновлённый формой сигары. На готовом кальяне видны фактура и стыки дерева с металлом. За ними — подготовка заготовок, работа на станках и ручная доводка.
С деревом мы решаем сразу несколько задач: получаем нужную форму, сохраняем рисунок волокон и подгоняем деталь к металлическим элементам. Готовая накладка должна точно занять своё место при сборке.
В производстве есть два цикла. Сначала мы разрабатываем модель и проверяем её на первых образцах. Затем повторяем отработанные операции в серии: изготавливаем детали, собираем и проверяем каждый кальян. На примере наших деревянных моделей и кальянов PRO покажем, как устроены оба процесса.
От кубических форм к деревянным моделям
История HOOB началась в 2013 году. Основатели бренда пришли из инженерной среды МГТУ имени Баумана и искали собственную форму кальяна. В названии соединились hookah и cube. Первой серийной моделью стал Flex — с него началось наше дизайнерское направление Futurist.
Кубическую форму мы продолжили развивать в модели Atom. Позже появились высокие кальяны Mars и Go. Вместе с дизайном менялись задачи: как закрепить шахту на колбе, подключить шланг, упростить разборку и замену деталей.
Деревянные исполнения продолжают эту работу. Для кальяна Go Pro Wood мы взяли за основу модель Go Pro, а в кальяне Enzo Wood сохранили характерный силуэт модели Enzo. Натуральная древесина потребовала собственных способов подготовки и отделки. Освоить их для серийного выпуска стало такой же частью разработки, как выбрать форму накладок.
Деревянные кальяны и модели PRO
В кальяне Go Pro Wood мы сочетаем нержавеющую сталь с накладками из массива венге или американского ореха. Дерево задаёт фактуру и меняет поверхность, к которой прикасается владелец. Внутри остаётся стальная шахта.
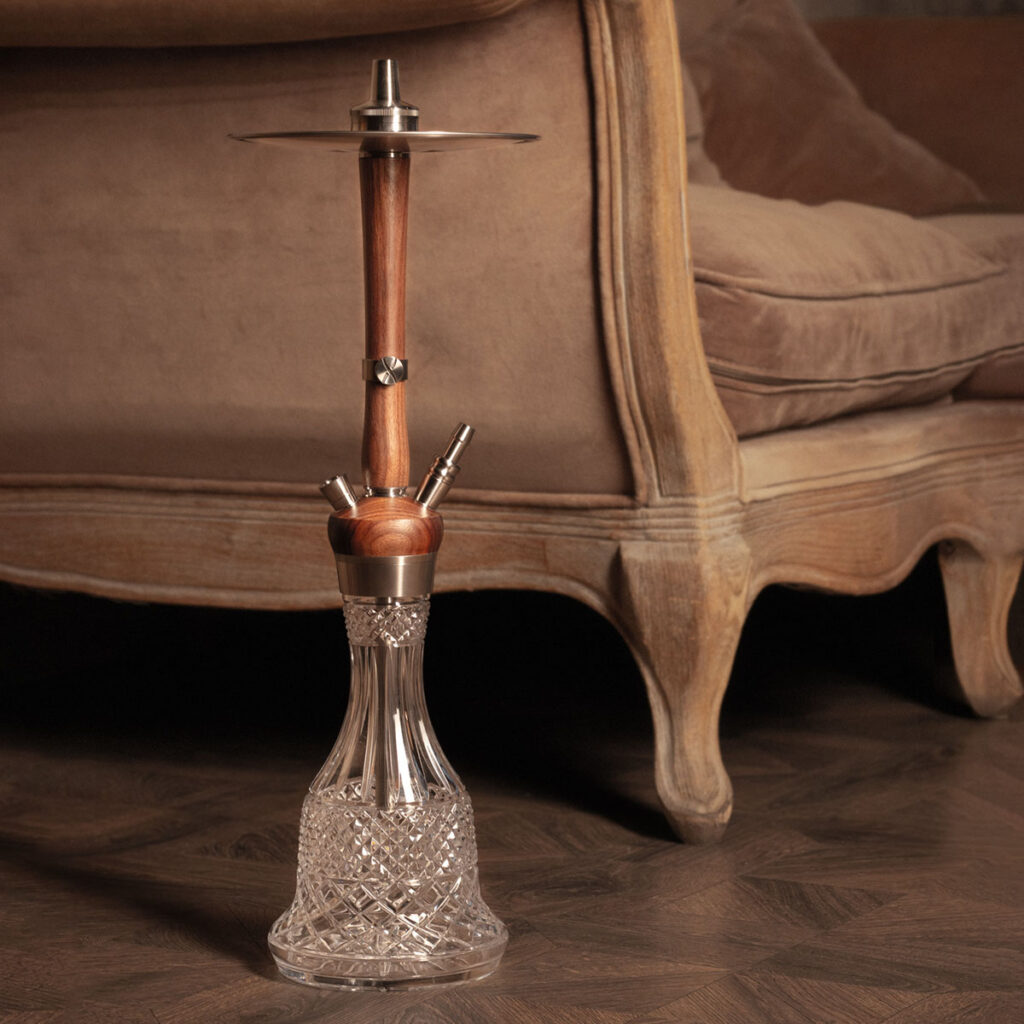
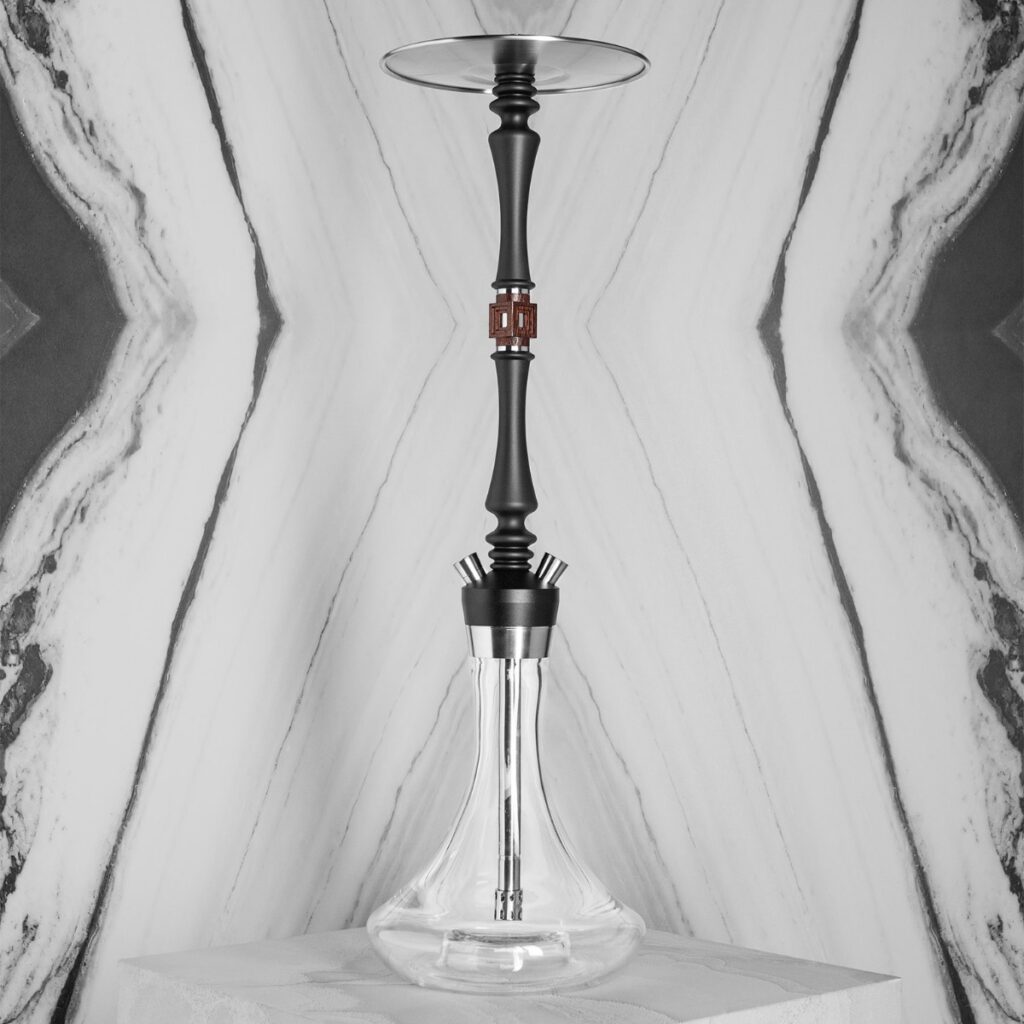
Кальян Enzo Wood — наша модель с более плотной классической тягой. В ней также используем сталь, венге или американский орех. Древесина подчёркивает плавный профиль шахты и мундштука. Шахта крепится к колбе по резьбе, шланг подключается магнитным коннектором.
Это видно по диаметру шахты: у модели Go Pro Wood он составляет 13 мм, у модели Enzo Wood — 10 мм. На тягу влияют и другие элементы: погружная трубка, диффузор, шланг, уровень воды. Поэтому мы рассматриваем их вместе, в собранном кальяне.
Наше производство в Зеленограде
На нашей площадке обрабатываем металл и дерево, шлифуем детали, наносим покрытие на древесину, собираем кальяны и проверяем их. Работу ведём по чертежам и технологическим картам. В них указано, какой должна получиться деталь и какие операции для этого нужны.
Конструктор задаёт форму и соединения. Технолог подбирает способ изготовления, инструмент и оснастку. Оператор работает с заготовкой на станке, сборщик соединяет готовые элементы. Так, прежде чем деревянная накладка попадёт на сборочный участок, она должна получить форму и пройти отделку.
Анодирование алюминия и PVD-покрытия заказываем у профильных партнёров. Колбы, силиконовые уплотнения и магнитные диски закупаем готовыми. На сборке соединяем их с собственными деталями, а затем проверяем готовые узлы.
Первый цикл разработки модели
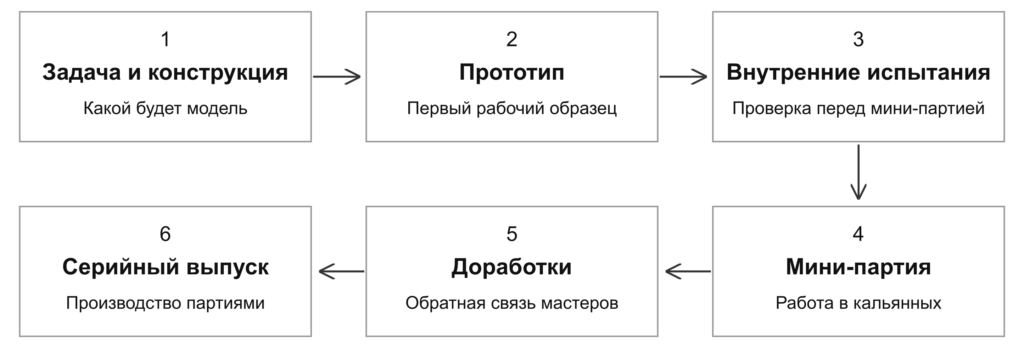
Разработку начинаем с задачи: определяем, каким должен быть новый кальян, продумываем конструкцию и делаем прототип. После внутренних испытаний выпускаем мини-партию для профильных кальянных. Мастера многократно собирают, используют и очищают кальян. Их обратная связь помогает нам увидеть, что нужно доработать перед серийным выпуском.
У деревянных моделей есть отдельные вопросы. Как получить задуманный профиль? Как подготовить поверхность и подобрать покрытие? Как соединить накладку с металлом? Ответы ищем в образцах: отрабатываем конструкцию и способы обработки вместе.
Для серии нужен результат, который можно повторять на следующих заготовках. Подбираем инструмент и оснастку — приспособления, которые удерживают деталь при обработке, — и описываем операции в технологической документации. После этого разные участки могут последовательно изготавливать детали одной модели.
Второй цикл изготовления кальяна
В производство поступают трубы, металлические заготовки и деревянные бруски. Древесину мы распиливаем и сушим, её влажность проверяем прибором. У металла проверяем сопроводительные документы, а при необходимости — состав.
Каждая деревянная заготовка немного отличается от соседней. Направление волокон, сучки и другие особенности влияют на работу инструмента: он может уйти в сторону, на поверхности могут появиться сколы или трещины. Мы учитываем это при обработке, чтобы получить нужный профиль накладки.
Венге и американский орех сохраняют на готовом кальяне свой естественный рисунок. Фактура меняется от детали к детали, а размеры соединений должны оставаться заданными. Поэтому при работе с деревом следим и за поверхностью, и за тем, как накладка будет стыковаться с металлом.
Как заготовка получает форму
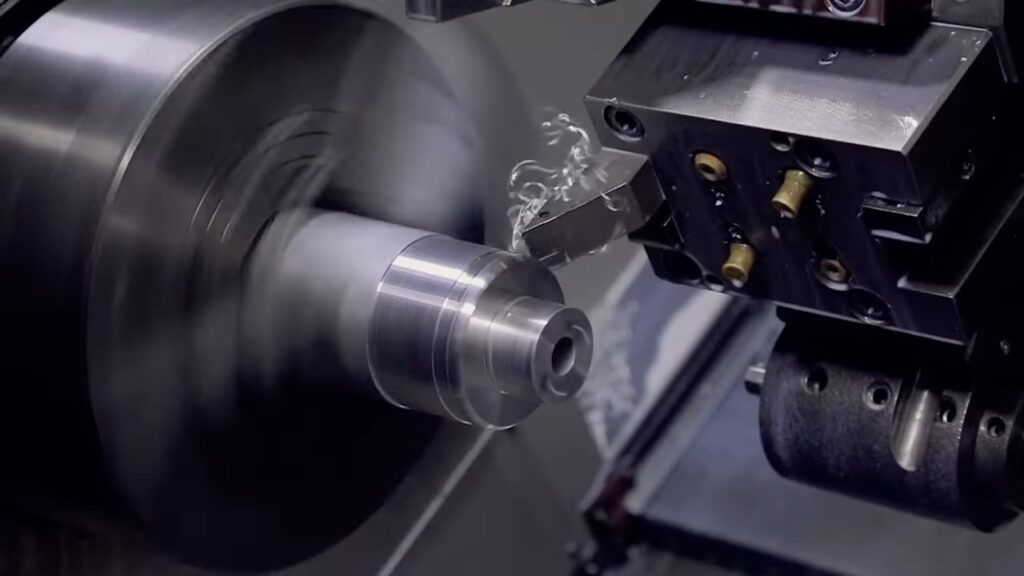
Металлические детали проходят токарную и фрезерную обработку. На токарном станке вращается заготовка, а инструмент снимает материал и придаёт ей форму. Фрезерная обработка позволяет получать отверстия, пазы и другие элементы. Для работы задаём программу, выбираем инструмент и закрепляем заготовку в нужном положении.
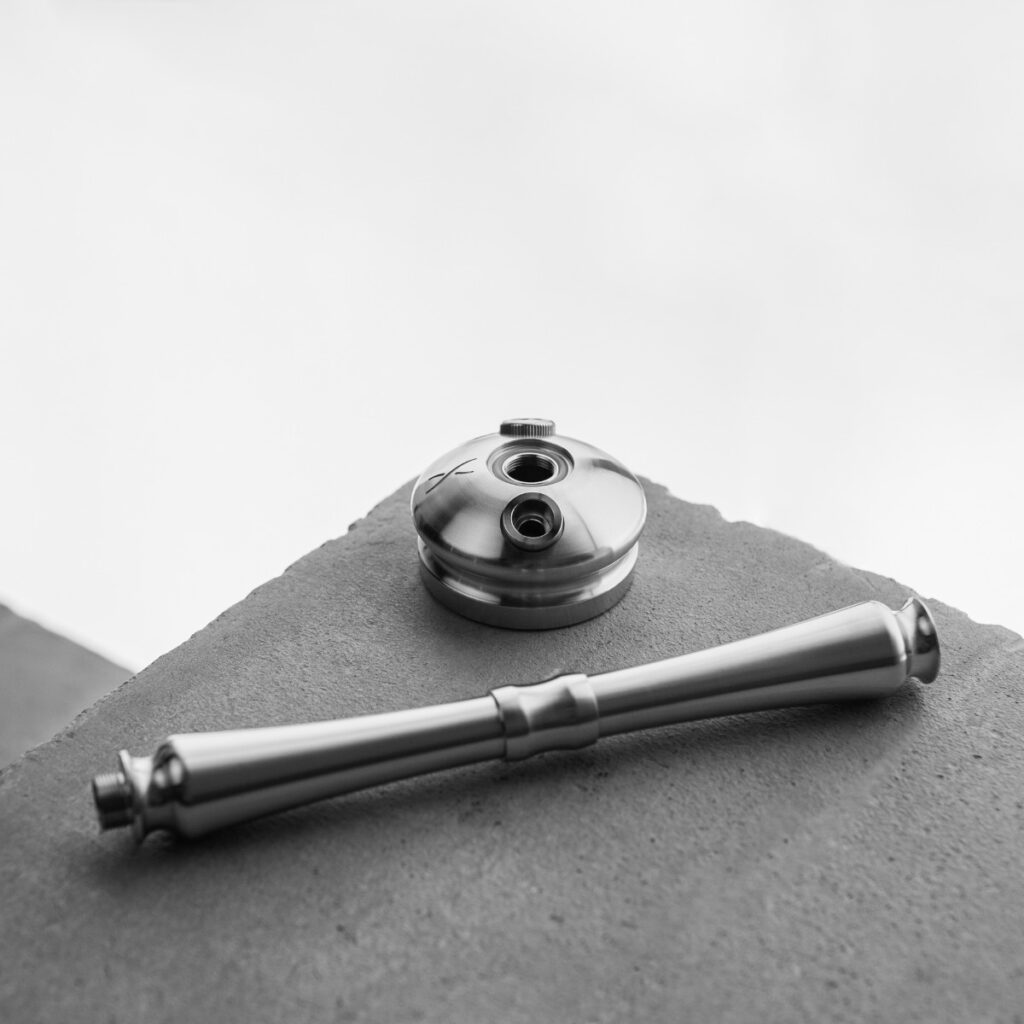
У моделей PRO результат этой работы виден в резьбе соединения с колбой, деталях основания, портах и съёмных элементах. Отверстия должны оказаться в заданных местах, а соединяемые поверхности — подойти друг к другу. Поэтому точность здесь напрямую связана с последующей сборкой.
Деревянные заготовки тоже обрабатываем на станках: выполняем отверстия, получаем наружный профиль, используем пилу на нужных операциях. Учитываем направление волокон и поведение инструмента в неоднородном материале. Затем передаём детали на ручную доводку.
Схема ниже показывает общий путь дерева и металла к сборке. Точную последовательность операций для каждой детали задаём в технологической карте.
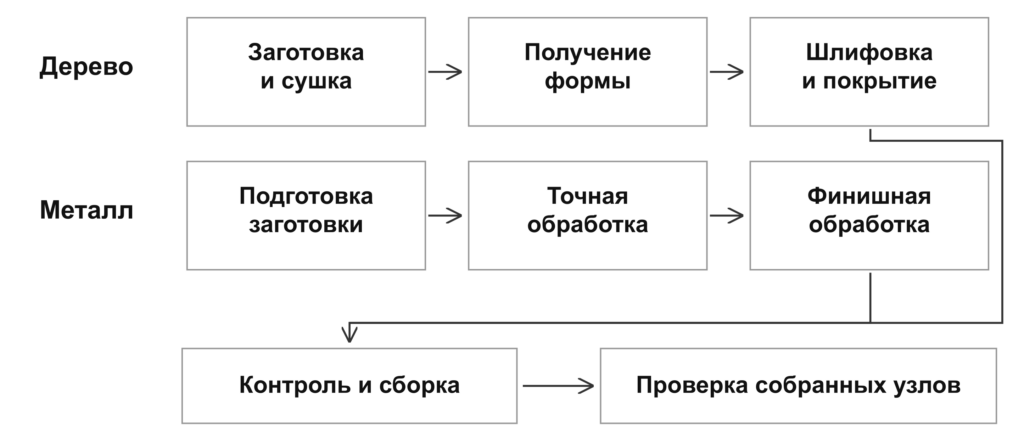
Шлифовка и покрытие деревянных деталей
Станок задаёт форму, затем начинается ручная доводка. Шлифуем деревянные детали на вращающем приспособлении. Сотрудник обрабатывает поверхность и оценивает её состояние, в том числе поднявшийся ворс. Именно эту поверхность владелец будет видеть и чувствовать рукой.
На отдельном рабочем месте наносим защитный лак. Он входит в отделку наших деревянных моделей и помогает сохранить готовую поверхность. При этом древесина по-прежнему требует бережного обращения — правила ухода мы приводим в инструкции.
Ещё одна часть ручной работы — сочетание рисунка соседних деталей. Например, у элементов из одной исходной доски можно совместить волокна. Такой подбор зависит от конкретных заготовок. Это один из примеров того, как мы работаем с натуральной фактурой уже после получения формы.
У металла свои способы отделки. На нашей площадке выполняем аквабластинг: струя рабочей смеси с водой и стеклянными шариками придаёт поверхности матовую фактуру. Для деталей с анодированием или PVD-покрытием работаем с профильными партнёрами.
Что проверяем до сборки
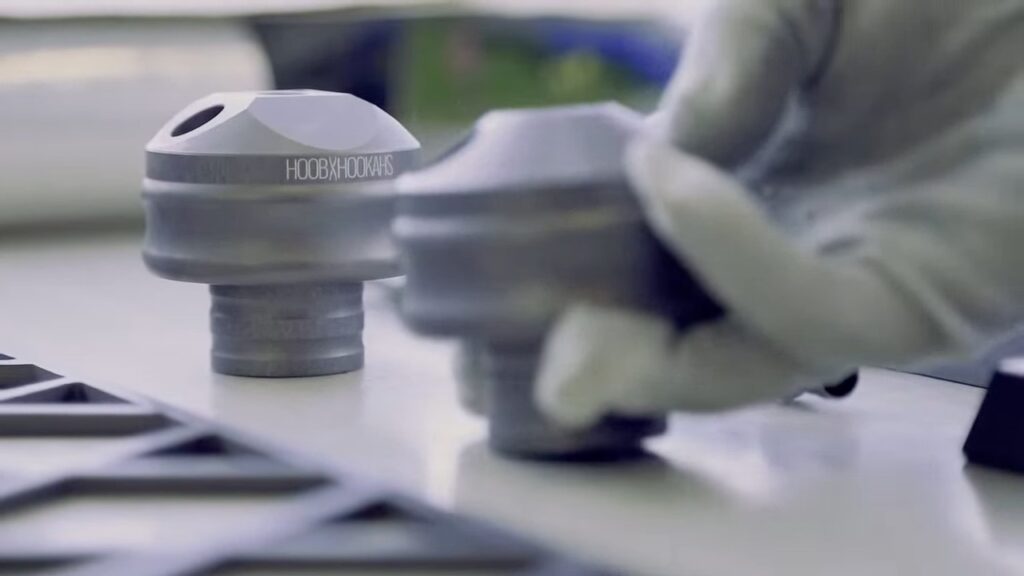
Размеры и соединения проверяем измерительными инструментами и калибрами. Поверхность и покрытие осматриваем отдельно: точная по размерам деталь может потребовать доработки отделки. У деревянных накладок оцениваем форму и качество поверхности, у металлических деталей — в том числе резьбы и места соединений.
Если дефект можно исправить, дорабатываем деталь и проверяем снова. Неисправимую в сборку не передаём. Так контроль сопровождает изготовление на разных участках, прежде чем готовые элементы окажутся у сборщика.
На разных этапах проверяем:
| Что проверяем | Как | Для чего |
| Размеры и соединения | Измерительные инструменты, калибры | Соответствие деталей конструкции |
| Поверхность и покрытие | Осмотр готовой детали | Выявление дефектов отделки |
| Герметичность узла | Проверка при разрежении | Обнаружение подсоса воздуха |
| Комплектность | Сверка с технологической картой | Наличие элементов выбранной модели |
Как проверяем собранный кальян
На сборочном участке соединяем деревянные и металлические детали, наносим клей там, где он предусмотрен конструкцией, выравниваем части относительно друг друга. При соединении колбы с металлическим элементом используем уровень.
Герметичность проверяем на стенде: подключаем узел к прибору, создаём разрежение и наблюдаем показания. Так можно обнаружить подсос воздуха. Здесь важны и уплотнение, и поверхности, к которым оно прилегает, — проверяем их совместную работу.
Перед упаковкой мы полностью собираем и разбираем каждый кальян, проверяем герметичность и работу портов продувки. Комплектность сверяем с технологической картой модели. Эта проверка завершает путь от отдельных заготовок до готового изделия.
Модели PRO в ежедневной работе
В кальяне Go Pro основа конструкции выполнена из нержавеющей стали. Шахта крепится к колбе по резьбе, шланг подключается магнитным коннектором, диффузор откручивается для очистки. У модели есть варианты блюдца, поэтому его исполнение выбирают отдельно. Эти решения мы сохраняем и в деревянном кальяне Go Pro Wood.
В модели Mars Pro сочетаем классический силуэт со сталью и анодированным алюминием. Здесь также используются резьбовое соединение с колбой, магнитный коннектор и съёмный диффузор. Порт продувки объединён с держателем мундштука, на котором его можно разместить, когда он не используется.
У каждого решения есть повседневная задача. Снятый диффузор проще очистить со всех сторон. Магнитный коннектор позволяет отсоединить шланг от порта. Резьба определяет, как шахта крепится к подходящей колбе. Разрабатывая модели PRO, мы учитываем эти действия мастера: сборку, разборку и очистку.
Для более компактного размещения предлагаем кальяны Go Pro Mini и Mars Pro Mini. При подборе комплектующих учитываем модель и версию: например, резьбовая колба Hoob Bell Pro Mini подходит только к кальяну Go Pro Mini. Принадлежность к моделям PRO сама по себе не означает совместимости любых деталей.
Уход и обратная связь
После выпуска модели мы продолжаем собирать обратную связь от мастеров. Какие узлы удобнее разбирать? Где возникают вопросы по очистке? Какие детали требуют внимания? Так опыт использования возвращается в разработку. О доработке магнитного порта как одном из примеров этой работы мы уже рассказывали в интервью Waterpipe.
Для деревянных моделей даём отдельные рекомендации. Протирайте древесину слегка влажной мягкой тканью и сразу вытирайте насухо. Не замачивайте её, не используйте абразивы, спирт и растворители. Сушите вдали от батарей и прямого солнца. Металлические части и колбу очищайте по инструкции и затем высушивайте.
Чтобы подобрать запасную часть, уточняем модель и версию кальяна, тип соединения и назначение детали. Правильная установка уплотнений и чистота соединений важны и после заводской проверки: владелец будет многократно разбирать и собирать кальян для ухода.
Вопросы о деревянных кальянах и моделях PRO
Деревянные модели сделаны целиком из дерева?
В кальянах Go Pro Wood и Enzo Wood мы используем дерево для декоративных элементов. Шахта остаётся металлической: в обеих моделях есть нержавеющая сталь.
Какие породы дерева вы используете?
Для наших деревянных моделей — венге и американский орех. Рисунок древесины отличается от заготовки к заготовке.
Можно ли мыть деревянные детали вместе с металлическими?
Дерево протирайте слегка влажной мягкой тканью и сразу вытирайте насухо. Замачивание и посудомоечная машина не подходят. Металлические детали и колбу очищайте отдельно по инструкции модели.
Все ли кальяны PRO подходят к одной колбе?
Колбу подбирают по конкретной модели и типу соединения. Для кальяна Go Pro Wood подходит, например, резьбовая колба Hoob Bell Pro. Колба Hoob Bell Pro Mini предназначена только для кальяна Go Pro Mini. Общее обозначение моделей PRO не заменяет проверку совместимости.
Что вы делаете на собственном производстве?
Обрабатываем металлические и деревянные детали, шлифуем, выполняем аквабластинг и гравировку, наносим покрытие на дерево, собираем кальяны. Специализированные покрытия заказываем у партнёров, часть компонентов закупаем готовыми.
Источники и сведения о материале
Материал подготовлен от лица представителя HOOB для Waterpipe. Использованы каталог 2026 года, технические описания и материалы компании. Характеристики и инструкции сверены 15 октября 2026 года. Схемы обобщают производственные процессы; точный порядок операций определяется документацией конкретной детали.
HOOB: производство и контроль качества.
Влад Околокальяна: выпуск о производстве HOOB; для деревянных деталей — эпизоды с 52:45, 1:12:40, 1:24:15 и 1:40:10.
Каталог HOOB 2026: кальяны Go Pro Wood, Enzo Wood, Go Pro, Mars Pro и компактные модели.
Характеристики и инструкции: модель Go Pro Wood, модель Enzo Wood, модель Go Pro, модель Mars Pro, модель Go Pro Mini.
Колбы: Hoob Bell Pro и Hoob Bell Pro Mini.
Waterpipe: интервью с Русланом Шигабутдиновым, 17 июня 2025 года.
Ответственное потребление
Курение кальяна вредит здоровью. Качество изготовления устройства не делает курение безопасным. Сведения FDA о рисках кальянного курения.
18+ Информационный материал. Статья носит ознакомительный характер и не является рекламой кальянов, табачной или никотинсодержащей продукции по смыслу ст. 23 ФЗ от 22.02.2006 № 38-ФЗ «О рекламе» и ст. 16 ФЗ-15. HOOB не осуществляет дистанционную продажу кальянов, табачной и никотинсодержащей продукции. Сайт hoob.com является интернет-витриной для ознакомления с ассортиментом продукции производителя.